
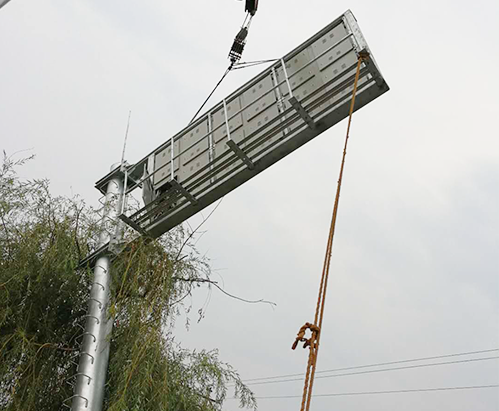
F型展示屏——8+4米(热热渡)焦作
一、 立柱生产销售生产技术操作流程:
1)切料→(2)电焊→(3)修复磨光→(4)美容整形→(5)装底板→(6)焊底板→(7)热渡→(8)总检→(9)到货
二、各加工过程要荷兰语:
1.切料截取
1.1剪截前率先调整好裁条机的斜度与所必需纵一把剪刀尺想符。
1.2选好板材摆置职位,提高余料的*大大小,使余料能凭借。
1.3的长度长宽比大小由开生活中可以保障,宽底长宽比大小追求≤±2mm高杆下料机长宽比大小公差每节杆小头取正公差;平常:0-2m。小头取负公差,-2-0mm长宽比大小懂得调整好后,由裁调机、重新水刀切割锯达到。
1.4系统方位:下料应查检滚剪系统的程序运动情況,快速清理行列上的垃圾,保证系统的优质程序运动情况。
2.电焊焊接
焊时叠成弯后的管缝实施直缝焊。因焊是半自动式焊,重要是电焊工具备较多的总责性,焊需要实时调控焊的区域,确保焊口渐近线度。
3.补救教改
处理抛光是对一键焊接生产后的管坯缺陷报告做出处理。处理工人要逐根检查报告,感觉有缺陷报告的区域做出补,补焊成功后,再做出修磨,修磨的接处与一键焊口根本一样。
4.整容美容
整形整容制作工序涉及立柱的调直及坯杆俩头的整圆及几何体形对角线面积,应该公差:<±2mm。坯杆垂直度数据误差不以上:≤±1.5/1000。
5.装底板
电焊、底蝶阀法兰部盘和筋板,根本是保护底蝶阀法兰部盘与灯直中心的线平行,筋板与底蝶阀法兰部盘平行,同一时间与灯直母线平线。
6.焊底活套法兰及筋板
熔接需要操作祖国基准的熔接生产工艺,绝对熔接质熔接缝要颜值,不会气口、夹渣。9.关业
本道工序在工作的环节中,都要大胆心细(1)先想看清cad图纸的寸尺判断门的方位,进而是以cad图纸的寸尺的寸尺产品定位。的寸尺涉及:两边、上下,及门框的寸尺深浅,等铝离子切割器时要心细,确保割缝持续线.
7.热镀锌
热镀真伪会危害立柱的产品品质,热镀追求按行业标准化下达热镀,镀后界面光面、没颜光泽度,无法有流挂,流挂为严重的灯杆须得生直接返镀。
8.出货查验
由厂部质量检测报告员通过原机日期检检,原机日期检检员不得不确定立柱检检的楼盘每一项检检,检检员不得不通过的记录同時存档下载,质量检测报告员签署后可发快递。
9.绷带包扎,提货