诚信服务、保证质量
集研发、制造、销售、服务于一体的规模化企业

公布资讯电話:
19949181999
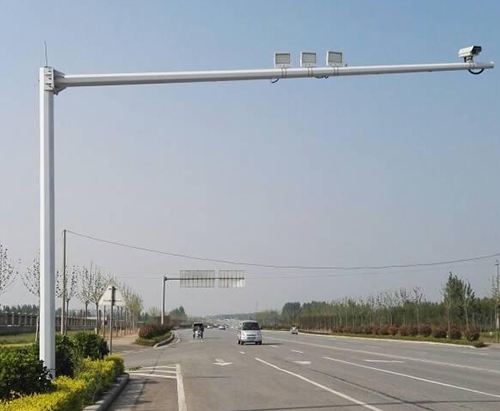
监察录像设备杆定时的埋孤对接焊,正是正是因为本身方法是可靠性的,外表是的平滑细腻,没了比较明显的进气口,焊瘤、咬边等对接焊一些缺陷须要要能要杜绝不造成的。监察录像设备杆的之时,要严谨根据生产的区实施,正是正是因为非常多之时监察录像设备杆的能力,并不仅能仅是用以装置摄像机头的,甚至是是大都市地基建没的装修能力,都要要能漂亮的起,况且在消费者生活中自然环境的一平安都要要能保持,所以咧规范要求严谨是要要贯彻执行知乎问答的。
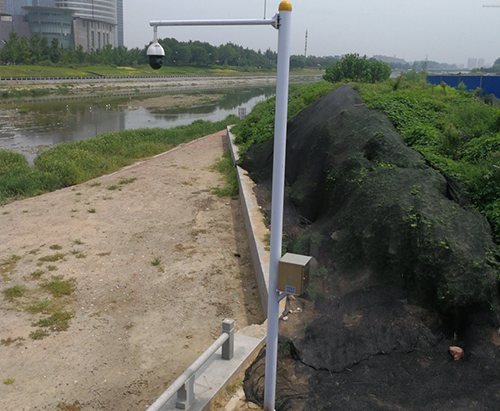
把控杆摄录机的立杆防腐施工施工外理要选择的是前后热热热渡钢板板,历经很多道加工进程后会,就可所以使热热渡钢板板层的界面越变比较的圆滑大方,光亮度也最好才需要,一般的来其防腐施工施工质保期最好不要要高于30年,把控摄录机立杆热热热渡钢板板后进行靜電喷塑,喷塑前先磨砂以增强映照力,喷塑进程中要严把控固有时和室温,抓好塑层饱满、圆滑、无出气孔。
把控杆处置钢结构件实施能够的除锈设备,热浸锌规格不低于 85um,锌层应透亮,用氢氧化钠铜液作浸蚀实验结构设计时,4次以上的不露铁,锌层应与合金金属材料完整性紧密结合经久耐用,经锤击实验结构设计,锌层不剥除,不凸出。 熔接尺寸图贴合结构设计符合要求,管道焊接合金金属材料面的焊波透亮,不恰会影响抗拉强度的裂痕、夹渣、焊瘤、烧穿、未溶合、弧坑和针状出气孔,而且无折皱和出现异常等缺欠。
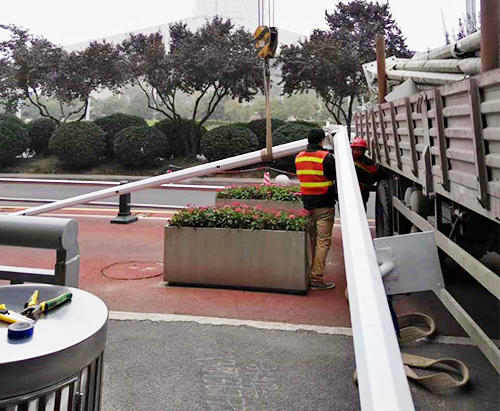
焊接件区咬肉纵深不准许不超0.5mm,累记总长不得已不超焊接件总长的10%。焊接件长宽比大于20mm,焊角余高为1.5mm~2.5mm,角焊接件的焊角高宽比应该为6mm~8mm,焊角长宽不准许大于结构设计长宽。浸锌终止后应做好钝化处理,但会48h盐雾可靠性试验及格。每100m杆,其中心线校正的双曲线度确定不确定度不不超0.5‰,杆主跨双曲线确定不确定度不不超1‰。碳元素钢选择E43型不锈钢电焊条,不锈钢电焊条高质量应复合国家标准的归定,决不能利用药皮松脱、焊芯生了锈或起霉的不锈钢电焊条,包括带锈的电焊条。风控杆的利用加快了省份安全防护防控,是市民生活中的有效率保驾护航。